مقدمه
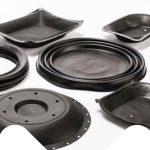
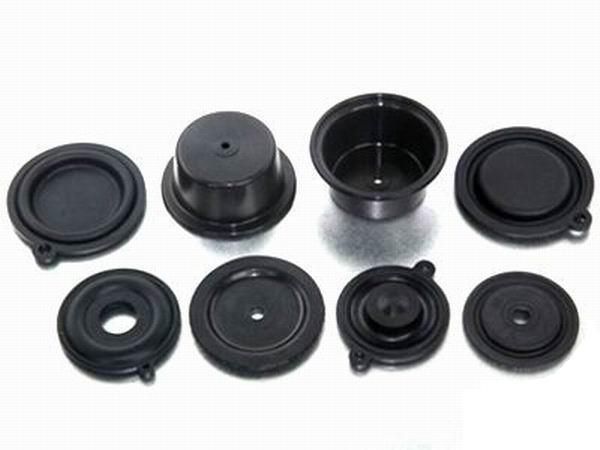
دیافراگم لاستیکی یکی از قطعات مهم در صنایع مختلف است که برای کنترل جریان سیالات، تنظیم فشار، جلوگیری از نشت و جداسازی بخشهای مختلف تجهیزات استفاده میشود. این قطعه در صنایعی مانند نفت و گاز، پتروشیمی، خودروسازی، صنایع غذایی، تجهیزات پزشکی و سیستمهای پمپاژ کاربرد دارد. کیفیت دیافراگم لاستیکی تا حد زیادی به مواد اولیه، طراحی قالب و روش تولید آن بستگی دارد.
دو روش رایج برای تولید این قطعه، قالبگیری تزریقی و قالبگیری فشاری هستند. هرکدام از این روشها ویژگیها، مزایا، محدودیتها و هزینههای متفاوتی دارند. انتخاب روش مناسب میتواند بر کیفیت محصول، سرعت تولید، هزینه تمامشده و عمر مفید دیافراگم لاستیکی تأثیر بگذارد.
در این مقاله، تفاوت فرآیندهای تزریقی و فشاری برای تولید دیافراگم لاستیکی را بررسی میکنیم تا با شناخت بهتر این دو روش، بتوان انتخاب مناسبتری برای تولید قطعات صنعتی داشت.
تفاوت بین فرآیندهای تزریقی و فشاری برای تولید دیافراگم لاستیکی
دیافراگم لاستیکی چیست و چگونه تولید میشود؟
دیافراگم لاستیکی قطعهای انعطافپذیر است که با تغییر فشار، حرکت کرده و وظیفه کنترل یا انتقال نیرو را بر عهده میگیرد. این قطعه معمولاً از موادی مانند لاستیک طبیعی، نیتریل، EPDM، سیلیکون یا سایر ترکیبات لاستیکی ساخته میشود. انتخاب ماده مناسب به دما، نوع سیال، فشار کاری و شرایط محیطی بستگی دارد.
برای تولید دیافراگم لاستیکی، مواد اولیه باید به شکل مشخصی در قالب قرار بگیرند و تحت شرایط مناسب دما و فشار پخت شوند. روش قالبگیری تعیین میکند که لاستیک چگونه وارد قالب شود، شکل نهایی چگونه ایجاد شود و فرآیند تولید با چه سرعت و هزینهای انجام گیرد.
دو روش تزریقی و فشاری، از نظر نحوه ورود مواد به قالب و میزان کنترل فرآیند تفاوتهای مهمی دارند.
۱. تولید دیافراگم لاستیکی به روش تزریقی
قالبگیری تزریقی لاستیک (Rubber Injection Molding)
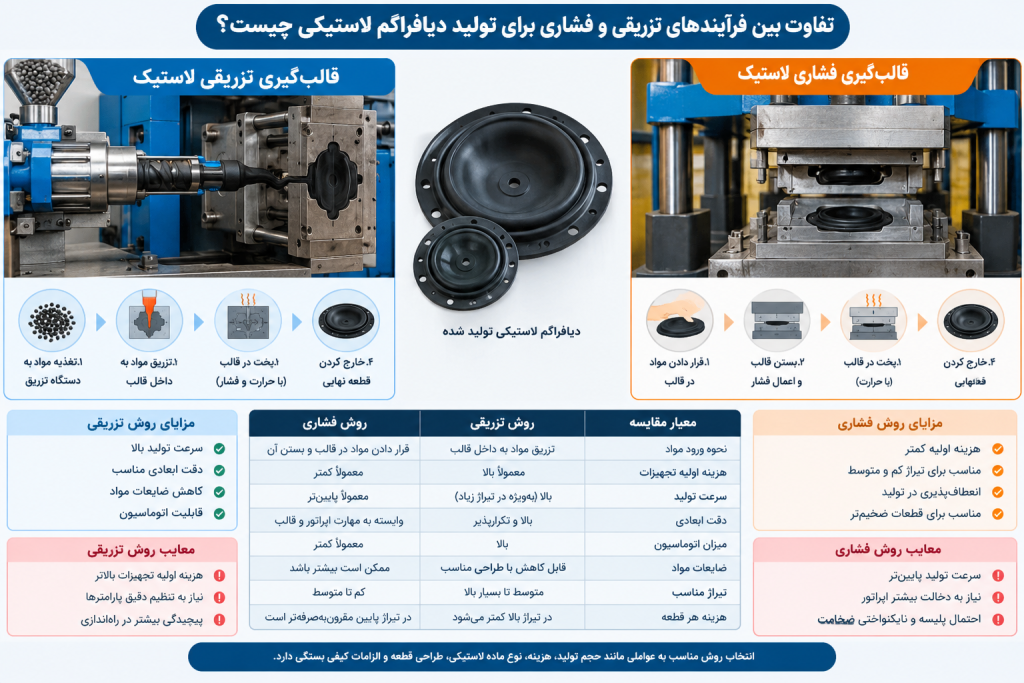
در روش تزریقی، مواد لاستیکی آمادهشده به دستگاه تزریق وارد میشوند. دستگاه، مواد را با فشار کنترلشده به داخل قالب گرم منتقل میکند. سپس لاستیک در فضای قالب شکل میگیرد و پس از طی شدن زمان پخت، قطعه از قالب خارج میشود.
در این روش، ورود مواد به قالب بهصورت کنترلشده انجام میشود. به همین دلیل، قالبگیری تزریقی برای تولید قطعاتی با شکل پیچیده، ابعاد دقیق و تیراژ بالا گزینه مناسبی است.
مزایای روش تزریقی
۱. سرعت تولید بالا
یکی از مهمترین مزایای قالبگیری تزریقی، امکان تولید تعداد زیادی دیافراگم در مدتزمان کوتاه است. در صورت طراحی مناسب قالب و تنظیم صحیح دستگاه، میتوان چرخه تولید را بهینه کرد و ظرفیت تولید را افزایش داد.
۲. دقت ابعادی مناسب
در این روش، مقدار مواد ورودی و شرایط پر شدن قالب بهتر کنترل میشوند. این ویژگی برای تولید دیافراگمهایی که باید در شیرها، پمپها و تجهیزات حساس نصب شوند، اهمیت زیادی دارد.
۳. کاهش ضایعات مواد
در صورت طراحی مناسب سیستم تزریق، مقدار مواد اضافی کاهش پیدا میکند. این موضوع میتواند به کاهش هزینه مواد اولیه و افزایش بهرهوری تولید کمک کند.
۴. قابلیت اتوماسیون
فرآیند تزریق قابلیت خودکارسازی بالایی دارد. بسیاری از مراحل، از ورود مواد تا باز شدن قالب و خروج قطعه، میتوانند با دخالت کمتر نیروی انسانی انجام شوند.
معایب روش تزریقی
با وجود مزایای متعدد، قالبگیری تزریقی محدودیتهایی نیز دارد. هزینه خرید دستگاه و ساخت قالبهای تخصصی معمولاً بالاتر است. علاوه بر این، تنظیم دما، فشار تزریق و زمان پخت به دانش فنی نیاز دارد.
اگر طراحی سیستم تزریق مناسب نباشد یا پارامترهای دستگاه بهدرستی تنظیم نشوند، احتمال بروز عیوبی مانند پر نشدن کامل قالب، حبس هوا یا پخت نامناسب وجود دارد.
۲. تولید دیافراگم لاستیکی به روش فشاری
قالبگیری فشاری لاستیک (Rubber Compression Molding)
در روش فشاری، مقدار مشخصی از مواد لاستیکی خام یا پیشفرمشده داخل حفره قالب قرار میگیرد. سپس قالب بسته میشود و با اعمال فشار و حرارت، مواد در فضای قالب پخش شده و شکل دیافراگم را به خود میگیرند.
پس از تکمیل فرآیند پخت، قالب باز شده و قطعه نهایی خارج میشود. این روش از شیوههای قدیمی و همچنان کاربردی تولید قطعات لاستیکی است و برای ساخت دیافراگمهای ساده یا قطعاتی با تیراژ متوسط مناسب است.
مزایای روش فشاری
۱. هزینه اولیه کمتر
یکی از مهمترین مزایای قالبگیری فشاری، امکان استفاده از تجهیزات سادهتر و قالبهایی با هزینه ساخت کمتر است. به همین دلیل، این روش برای تولیدکنندگانی که قصد دارند با سرمایهگذاری اولیه محدود فعالیت کنند، جذابیت دارد.
۲. مناسب برای تیراژ کم و متوسط
اگر تعداد سفارشها محدود باشد، استفاده از قالبگیری فشاری میتواند از نظر اقتصادی منطقیتر باشد. در چنین شرایطی، هزینه بالای تجهیزات تزریقی ممکن است توجیه اقتصادی نداشته باشد.
۳. انعطافپذیری در تولید
در بسیاری از موارد، تغییر قالب یا تنظیم مقدار مواد برای تولید مدلهای مختلف نسبتاً ساده است. این ویژگی بهویژه برای تولید دیافراگمهای سفارشی یا قطعاتی که در ابعاد متفاوت ساخته میشوند، اهمیت دارد.
۴. مناسب برای قطعات ضخیمتر
قالبگیری فشاری میتواند برای برخی دیافراگمهای ضخیم یا قطعات لاستیکی با هندسه نسبتاً ساده مناسب باشد. البته نتیجه نهایی به نوع ترکیب لاستیکی، طراحی قالب و شرایط پخت وابسته است.
معایب روش فشاری
در قالبگیری فشاری، آمادهسازی و قرار دادن مواد داخل قالب معمولاً به دخالت بیشتری از سوی اپراتور نیاز دارد. این موضوع میتواند سرعت تولید را کاهش دهد و باعث افزایش تفاوت میان قطعات شود.
همچنین، در صورت توزیع نامناسب مواد یا تنظیم نادرست فشار و دما، ممکن است ضخامت قطعه یکنواخت نباشد یا پلیسه بیشتری ایجاد شود. زمان تولید هر قطعه نیز در بسیاری از کاربردها بیشتر از فرآیند تزریقی است.
۳. تفاوت قالبگیری تزریقی و فشاری در یک نگاه
جدول زیر مهمترین تفاوتهای این دو روش تولید دیافراگم لاستیکی را نشان میدهد.
معیار مقایسه | روش تزریقی | روش فشاری |
نحوه ورود مواد | تزریق مواد به داخل قالب | قرار دادن مواد داخل قالب و بستن آن |
هزینه اولیه تجهیزات | معمولاً بالا | معمولاً کمتر |
سرعت تولید | بالا، بهویژه در تیراژ زیاد | معمولاً پایینتر |
دقت ابعادی | معمولاً بالا و تکرارپذیر | وابسته به مهارت اپراتور و قالب |
میزان اتوماسیون | بالا | معمولاً کمتر |
ضایعات مواد | قابل کاهش با طراحی مناسب | ممکن است پلیسه و مواد اضافی بیشتری ایجاد شود |
تیراژ مناسب | متوسط تا بسیار بالا | کم تا متوسط |
تولید قطعات سفارشی | امکانپذیر، با توجه به هزینه قالب | در بسیاری از موارد اقتصادیتر |
هزینه هر قطعه | در تیراژ بالا میتواند کمتر شود | در تیراژ پایین ممکن است مقرونبهصرفهتر باشد |
باید توجه داشت که این مقایسه کلی است. عملکرد واقعی هر روش به نوع لاستیک، پیچیدگی قطعه، طراحی قالب و تجهیزات تولید بستگی دارد.
۴. کدام روش برای تولید دیافراگم لاستیکی بهتر است؟
پاسخ این سؤال به نیاز تولیدکننده و ویژگیهای دیافراگم بستگی دارد. نمیتوان گفت که روش تزریقی در تمام شرایط بهتر از روش فشاری است یا برعکس.
اگر هدف، تولید انبوه دیافراگمهایی با ابعاد دقیق و کیفیت یکنواخت باشد، روش تزریقی معمولاً انتخاب مناسبی است. در این روش، امکان کنترل بهتر چرخه تولید و کاهش تغییرات بین قطعات وجود دارد.
در مقابل، اگر تولید در تیراژ پایین انجام شود یا دیافراگم طراحی سادهای داشته باشد، قالبگیری فشاری میتواند هزینههای اولیه را کاهش دهد. این روش همچنین برای تولید نمونههای اولیه یا سفارشهای خاص، در صورت تناسب با طراحی قطعه، کاربرد دارد.
برای انتخاب روش مناسب، باید عواملی مانند تعداد سفارش، هزینه ساخت قالب، زمان تولید، نوع ماده لاستیکی و الزامات کیفی محصول بررسی شوند.
۵. تأثیر روش تولید بر کیفیت و عمر دیافراگم لاستیکی
کیفیت دیافراگم لاستیکی فقط به روش قالبگیری وابسته نیست؛ با این حال، انتخاب فرآیند مناسب نقش مهمی در عملکرد محصول دارد.
در روش تزریقی، کنترل مناسب ورود مواد میتواند به یکنواختی بیشتر قطعه کمک کند. این موضوع برای دیافراگمهایی که باید بارها خم شوند و در برابر تغییرات فشار مقاومت کنند، اهمیت دارد.
در روش فشاری نیز اگر مقدار مواد، فشار قالب و زمان پخت بهدرستی تنظیم شوند، میتوان قطعاتی با کیفیت مطلوب تولید کرد. با این حال، توزیع نامناسب مواد یا پخت غیریکنواخت ممکن است باعث ایجاد نقاط ضعیف در قطعه شود.
عواملی مانند وجود حباب، ترکهای سطحی، تغییر ضخامت، پخت ناقص و انتخاب نادرست ترکیب لاستیکی میتوانند عمر مفید دیافراگم را کاهش دهند. بنابراین، کنترل کیفیت باید در هر دو روش جدی گرفته شود.
آزمایشهای ابعادی، بررسی ظاهری، آزمون سختی، ارزیابی انعطافپذیری و آزمایش عملکرد تحت فشار، متناسب با کاربرد قطعه، به شناسایی مشکلات احتمالی کمک میکنند.
۶. نقش انتخاب مواد اولیه در هر دو روش
نوع لاستیک تأثیر مستقیمی بر کیفیت دیافراگم دارد. برای مثال، لاستیک نیتریل میتواند برای برخی کاربردهای مرتبط با روغن مناسب باشد، در حالی که EPDM در بسیاری از محیطهای آبی و کاربردهای بیرونی استفاده میشود. سیلیکون نیز در کاربردهایی که به انعطافپذیری و تحمل دمایی مناسب نیاز دارند، مورد توجه قرار میگیرد.
با این حال، انتخاب ماده باید بر اساس شرایط واقعی کارکرد، سازگاری شیمیایی، محدوده دمایی، فشار و الزامات بهداشتی یا صنعتی انجام شود.
همچنین لازم است ترکیب لاستیکی با روش قالبگیری انتخابشده سازگار باشد. سرعت پخت، رفتار مواد هنگام جریان یافتن و حساسیت ترکیب به دما میتوانند بر کیفیت نهایی تأثیر بگذارند.
۷. چگونه هزینه تولید دیافراگم لاستیکی را کاهش دهیم؟
برای کاهش هزینه تولید، ابتدا باید حجم سفارش و هزینههای واقعی هر روش بررسی شوند. انتخاب روش تزریقی برای تیراژ بسیار پایین ممکن است به دلیل هزینه قالب و راهاندازی دستگاه اقتصادی نباشد. از سوی دیگر، استفاده از روش فشاری برای تولید انبوه میتواند زمان تولید و هزینه نیروی انسانی را افزایش دهد.
بهینهسازی طراحی قالب، انتخاب مواد اولیه مناسب، کاهش ضایعات، کنترل دقیق شرایط پخت و انجام تعمیرات منظم تجهیزات از راهکارهای مؤثر برای کاهش هزینهها هستند.
همچنین تولیدکننده باید هزینه ضایعات و قطعات معیوب را در محاسبات خود لحاظ کند. گاهی روشی که در ابتدا ارزانتر به نظر میرسد، به دلیل کیفیت پایینتر یا نیاز به اصلاح قطعات، هزینه نهایی بیشتری ایجاد میکند.
جمعبندی
تفاوت اصلی فرآیندهای تزریقی و فشاری برای تولید دیافراگم لاستیکی در نحوه ورود مواد به قالب، سرعت تولید، هزینه تجهیزات و میزان کنترل فرآیند است. قالبگیری تزریقی معمولاً برای تولید انبوه، افزایش سرعت و دستیابی به کیفیت یکنواخت مناسبتر است؛ در حالی که قالبگیری فشاری اغلب برای تیراژ کم تا متوسط و سفارشهای خاص، گزینهای اقتصادی محسوب میشود.
با این حال، کیفیت نهایی دیافراگم به عوامل دیگری مانند طراحی قالب، نوع لاستیک، شرایط پخت و کنترل کیفیت نیز وابسته است. بنابراین، پیش از انتخاب روش تولید باید مشخصات فنی قطعه، شرایط کاری و هزینههای کل فرآیند بررسی شوند.
در نهایت، انتخاب صحیح بین روش تزریقی و فشاری به تولیدکنندگان کمک میکند تا دیافراگمهایی با کیفیت مناسب، عمر مفید بیشتر و هزینه تولید قابلقبول عرضه کنند.
برای کسب اطلاعات بیشتر و یا ثبت سفارش می توانید با ما در تماس باشید.
بیشتر بدانید : دیافراگم لاستیکی
لینک های مرتبط